Накратко – Софтуер за планиране на производството за производители
Надеждният производствен график трябва да отразява това, което фабриката действително може да произведе, а не просто това, което обещава електронната таблица за планиране.
Три клиентски поръчки трябва да бъдат изпълнени в една и съща седмица. Една клетка за рязане обслужва и трите. Платът за най-голямата поръчка е в камион, който закъснява с два дни от графика, а екипът по шиене все още работи по пренастройка, която никой не е планирал. Електронната таблица казва, че всичко се изпраща в петък.
Всяко предприятие има такива сутрини. Софтуерът за планиране на производството съществува, за да отговори на един конкретен въпрос: предвид поръчките, машините, хората и материалите, с които разполагате, какво можете да пуснете и кога? Електронната таблица отговаря на различен въпрос. Тя записва това, което някой се е надявал да се случи.
Какво прави софтуерът за планиране на производството за производителите
Вземете за пример доставката на плат, която пристига с два дни закъснение. Стенният календар все още показва, че поръчката за дивана започва във вторник, защото календарът записва само намерение. Планировчикът тества тази поръчка спрямо съществуващите ограничения: наличните часове на шивашката линия, дунапрена, който не е пристигнал, двамата души, обучени да работят с оверлога, и пренастройката от предишния плат.
Тази разлика е добавената стойност. Софтуерът за планиране на производството решава кога се изпълнява всяка задача, в кой работен център, с кой екип и с какви материали, след което проверява дали планът изобщо може да бъде изпълнен. Той отговаря на четири въпроса за всяка поръчка: можем ли да я започнем, къде се изпълнява, кой я изпълнява и какво измества тя.
Четири термина носят основното значение. Работен център е всеки ресурс, който извършва работа: маса за рязане, CNC рутер, шивашка линия, кабина за боядисване, стенд за опаковане или екип. Маршрутна технология е подреденият списък от операции, през които преминава продуктът, със стандартно време за всяка. Спецификацията на материалите (BOMСпецификацията на материалите (BOM) изброява материалите и компонентите, както и техните количества, необходими за производството на даден продукт.) изброява компонентите и количествата, които трябва да са налични, преди дадена операция да започне. Пренастройка е всичко между последната добра бройка от предишния продукт и първата добра бройка от следващия: смяна на ножове, смяна на конци, опъване на плат, проверки на първата бройка.
Пет проблема, които налагат въпроса
- Ограничения в капацитета на машините. Клетка за рязане има 55 часа резервирана работа в 40-часова седмица и никой не забелязва, докато планът не бъде измерен спрямо реалните часове.
- Недостиг на материали. Шиенето започва, докато доставчикът на ципове е на три дни разстояние, така че полуготовите калъфи се трупат пред машината.
- Тесни места в производството. Един работен център определя темпото на целия завод, често шиенето или довършителните работи, и всяка допълнителна поръчка се нарежда на опашка зад него.
- Променящи се приоритети. Търговец обещава на хотелска верига по-кратък срок за изпълнение и решението пада върху плановика без оценка на това какво измества то.
- Пропуснати крайни срокове за доставка. Първото предупреждение обикновено е обаждане от клиент, а не съобщение от системата.
Нито един от тях не е само алгоритмичен проблем. Всеки от тях е едновременно проблем с данните, проблем с приоритетите и проблем с видимостта.
Планирането е проблем на ограниченията, преди да бъде софтуерна категория. Много задачи се конкурират за едни и същи ограничени ресурси и планът трябва да зачита всяко ограничение едновременно. Трудността е формална: планирането в многономенклатурно производство се класифицира като NP-трудно, така че никой известен алгоритъм не гарантира ефективно решение за всеки случай, както се посочва в прегледа на теорията за планиране на задачи от програмата за оптимизация на Cornell. Добавете задачи, настройки, материали и крайни срокове и броят на възможните графици надхвърля всичко, което човек може да изброи.
Това е и лидерско решение, а не само решение на цехово ниво. През 2024 г. 35 % от големите производители в САЩ класираха усъвършенстваното планиране на производството сред своите първи или втори по важност инвестиционни приоритети, според проучването на Deloitte за интелигентно производство и операции за 2025 г. сред 600 ръководители.
Основни възможности, които всеки инструмент за планиране трябва да предлага
Изчистената диаграма на Гант е най-лесното нещо за показване в демонстрация и най-слабият критерий за оценка на покупка. Възможностите, които имат значение, са тези, които определят дали планът все още има смисъл в четвъртък следобед.
| Възможност | Какво прави | Проблем, който решава |
|---|---|---|
| Проверка на крайния капацитет | Сравнява натоварването на поръчките с часовете на машините и екипа | Спира планове, които надвишават възможностите на цеха |
| Проверка на наличността на материали | Сравнява нуждите от спецификацията на материалите с наличностите и отворените поръчки | Сигнализира за недостиг преди пускането на задачата |
| Последователност с пренастройки | Подрежда задачите за намаляване на времето за настройка между продуктите | Намалява губенето на време между производствените цикли |
| Логика на приоритетите и крайните срокове | Класира поръчките по краен срок, клиент или стойност | Поддържа спешните поръчки видими и навременни |
| Препланиране и „какво ако“ анализ | Препланира след забавяне и показва ефектите по веригата | Ограничава верижните щети в целия план |
| Обратна връзка от цеха | Записва стартирания, спирания, количества и завършвания | Поддържа графика актуален |
| Отчитане и сигнали за изключения | Показва изпълняващи се, закъснели и завършени поръчки | Дава ранно предупреждение за изплъзващи се крайни срокове |
Двете проверки с най-голяма тежест
Проверката на крайния капацитет сравнява натоварването, поставено върху работен център, с часовете, с които разполага този работен център, след като се преброят смените, почивките, поддръжката и паралелните машини. Безкрайното планиране, което предполага, че даден ресурс може да поеме всяко натоварване, е начинът, по който заводът се озовава с шивашка линия, дублирана за седмица напред. В SIX ERPERP системата свързва основните процеси на компанията — като продажби, финанси, инвентар, производство и обслужване — на едно място, така че екипите да могат да работят със споделена информация. производственото планиране проверява наличността на материали, капацитета на машините, уменията на служителите и натоварването на работния център преди началото на производството. Производствените поръчки, маршрутите, операциите, времената за настройка и зависимостите се намират в един структуриран график, така че шивашката операция не може да започне, преди операцията по рязане да приключи.
Втората проверка е наличността на материали при пускане, разгледана подробно по-нататък.
Нито един метод за решение не е подходящ за всяко предприятие. Бенчмарк проучване на методите за планиране на производството отчита, че смесеното целочислено линейно програмиране дава осъществими резултати само за случаи от 10, 15 и 20 задачи в двустепенна хибридна поточна среда, докато случаите с 50 или повече задачи се нуждаят от значително по-дълго време за изпълнение от евристичните подходи. Други бенчмарк набори обхващат случаи на многономенклатурно производство от 10 до 100 задачи, 5 до 20 машини и до 2000 операции. Поради това търговските платформи смесват точна оптимизация за малки подпроблеми с евристики или метаевристики за бързо препланиране, и именно този микс е причината планирането с подвижен хоризонт, времевите ограничения, замразените операции и бързият ремонт след престой да принадлежат към списъка с изисквания.
Практическо правило: Теоретично превъзходен график, който пристига с два часа закъснение или който пренарежда всяка задача след всяко събитие в цеха, може да намали производителността на изпълнението, вместо да я подобри.
Оценявайте качеството и скоростта заедно чрез време за изпълнение (makespan), претеглено закъснение, усилия за пренастройка и стабилност на графика. План, който се променя постоянно, учи операторите да го игнорират.
Входни данни и капацитет, които правят графиците надеждни
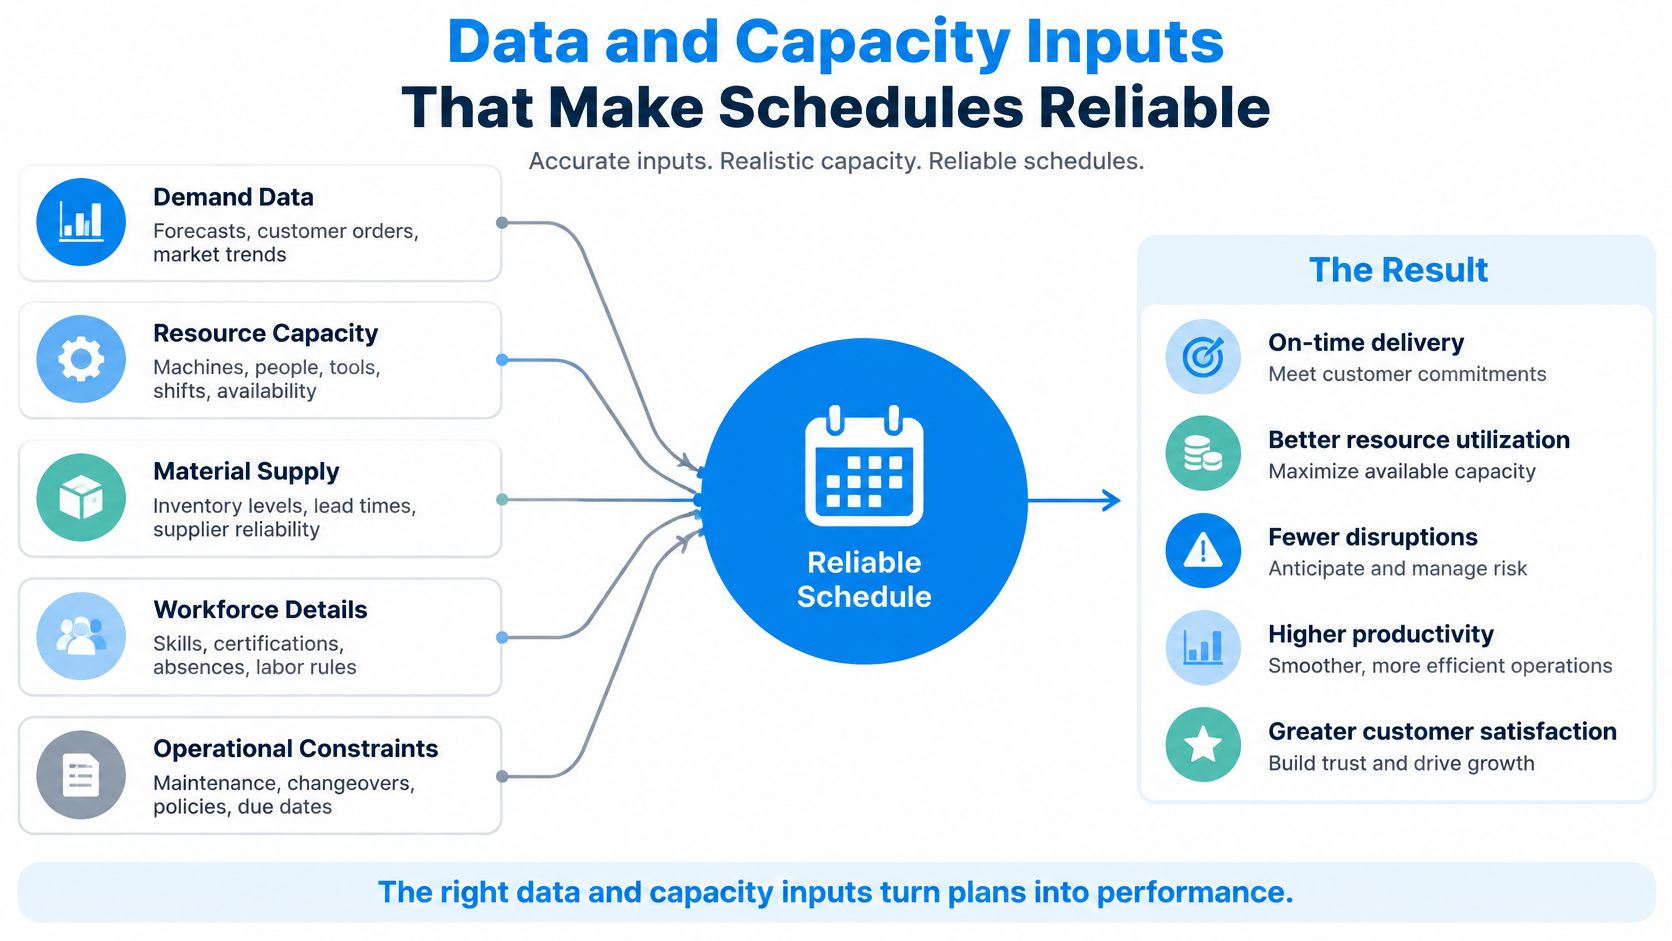
Никой алгоритъм не поправя лоши входни данни. Подайте на плановика спецификация на материалите, която не съответства на това, което операторите избират, или времена за операции, оценени преди години, и той ще върне уверен план, изграден върху фикция. Документът изглежда професионално. Цехът го изоставя до сряда.
| Входни данни | Какво контролират | Какво се обърква |
|---|---|---|
| Спецификация на материалите (BOM) | Компоненти и количества за всеки продукт | Липсващи части или грешни количества за покупка |
| Маршрути и времена за операции | Работни стъпки, техният ред и времена за изпълнение | Планове, които завършват по-късно от обещаното |
| Времена за настройка и пренастройка | Време за превключване между продукти или размери | Надценен капацитет при смесени производствени цикли |
| Капацитет на работния център | Машинни часове, смени и паралелни единици | Претоварени машини, скрити в плана |
| Нива на инвентара | Наличен склад, резервиран склад и отворени поръчки за покупка | Задачи, пуснати преди пристигането на материалите |
| Трудови умения и наличност | Кой коя машина може да управлява и кога | Празни машини или неквалифицирани оператори |
| Напредък на производството | Действителни стартирания, завършвания и брак | Графикът се отдалечава от реалността в цеха |
Къде най-често се крият грешките
Най-честият дефект не е празно поле. Това е BOM, който се е отдалечил от практиката: поръчка за тапицерия, която изброява четири метра плат, когато екипът по рязане постоянно използва пет, или подвъзел, който сега включва скоба, която никой не е добавил към структурата. Различните продуктови фамилии се нуждаят от различни BOM структури и ръководството за видовете спецификации на материалите обяснява коя структура е подходяща за кой производствен стил.
Вторият дефект е планирането на материалите и капацитета в отделни стъпки. Проучване на интегрирана процедура за анализ на капацитета описва планирането с краен капацитет и определянето на размера на партидите, извършвани заедно с разгръщането на спецификацията на материалите, вместо първо да се изчисляват количествата материали и след това да се проверява капацитетът. Процедурата моделира кратни размери на партидите и е тествана срещу флуктуации в търсенето и размера на партидите, като превъзхожда често използван практически метод. За завод с минимални партиди или фиксирани производствени количества, този ред е от значение: материалът и капацитетът са едно решение, а не две.
Честно отчитане на натовареността
Вземете хипотетичен завод за тапицерия с пет работни центъра и поръчки за една седмица. Натовареността е делът от наличните часове, които вече са ангажирани.
| Работен център | Натовареност | Какво ви казва това |
|---|---|---|
| Рязане | 78 % | Известен резерв, достатъчен за поемане на трансфер |
| Шиене | 118 % | Претоварено и тясно място за целия завод |
| Тапициране | 91 % | Натоварено, но изпълнимо |
| Сглобяване | 85 % | Място за малка спешна поръчка |
| Опаковане | 54 % | Слабо натоварено |
Шиенето е тясното място, защото ограничава скоростта, с която готовите дивани напускат завода, а 118 % означава, че планът вече обещава повече, отколкото линията може да достави. Това претоварване е видимо само когато капацитетът на работния център е записан точно. Завод, който пише „40 часа“ във всяка клетка, няма тясно място, но няма и предупреждение.
Ежедневната рутина, която поддържа графика жив
Обратната връзка остарява по-бързо от всяка друга информация. Когато машина завърши операция и никой не го запише, оставащият график се отдалечава от реалността с всеки изминал час. Записвайте стартирания, спирания, добри количества и брак в края на всяка смяна, а не в края на седмицата.
Спазвайте едно правило в цеха: операцията не е приключила, докато не бъде отчетена на терминала или таблета, с количество и брак.
Накрая, запишете това, което знае опитният плановик. Коя машина работи по-бавно при тежко кадифе. Кой нож се нуждае от допълнително минаване при слепен дунапрен. Как влажността променя времето за съхнене преди опаковане. Това знание са мастър данни, които чакат да бъдат уловени, и докато не заживеят в системата, те си тръгват заедно с човека, който ги притежава.
Ръчно планиране в Excel срещу ERP-интегрирано планиране
Excel заслужава репутацията си. Цех с петнадесет продукта, стабилни маршрути и един плановик, който познава всяка машина, може да поддържа работещ график от електронна таблица, и мнозина го правят с години. Проблемите започват, когато заводът се разрасне около файла.
Представете си потока на поръчките. Хотелска верига изпраща по имейл поръчка за мебели. Търговският отдел я записва в една система. Плановикът я преписва в седмичната електронна таблица. Отделът за покупки поръчва плат спрямо BOM таб, копиран преди два месеца, а супервайзорът на шиенето научава за промяната в края на смяната. Вече съществуват четири копия на една и съща поръчка и три от тях са грешни.
Всяка електронна таблица е отделно копие, така че редакция в един файл никога не достига до останалите. Стойностите на капацитета често са оценки, въведени по усет. Проверките на материалите стават по телефона. Когато плановикът е в отпуск, никой не може да обясни логиката в клетките.
Базовото MRP има структурно ограничение, което влошава нещата. Изследване, сравняващо MRP с краен капацитет с конвенционално MRP, отбелязва, че традиционното MRP изчислява нуждите от материали, без да отчита крайния капацитет на машините, труда или други ресурси, така че може да създаде графици, които са невъзможни за изпълнение. Подходът с краен капацитет създава планове, базирани на капацитета, които зачитат ограниченията на ресурсите и избягват скъпи промени, след като планираните поръчки достигнат до цеха. При тестването в проучването системата с краен капацитет се е представила по-добре от съществуващата MRP система.
Стремежът към споделени данни не е нов. Планирането на нуждите от материали нарасна от около 150 работещи системи през 1971 г. до около 700 внедрявания до 1975 г., както отчита историята на софтуера за планиране на производството, и всяко поколение абсорбираше повече от завода в един набор от данни.
| Критерий | Планиране с електронна таблица в Excel | ERP-интегрирано планиране |
|---|---|---|
| Източник на данни | Отделни копия, преписвани на ръка | Един запис на поръчка със свързани мастър данни |
| Проверка на капацитета | Оценки, въведени в клетките | Краен капацитет, извлечен от работните центрове |
| Проверка на материалите | Телефонни обаждания или ръчно броене на наличности | Проверка на наличността преди пускане |
| Управление на промените | Всеки файл се актуализира отделно, ако изобщо се актуализира | Една промяна актуализира всички свързани записи |
| Видимост | Известна главно на човека, който държи файла | Споделен статус, актуализиран от цеха |
| Одиторска следа | Малка или никаква | Записани промени с потребител и време |
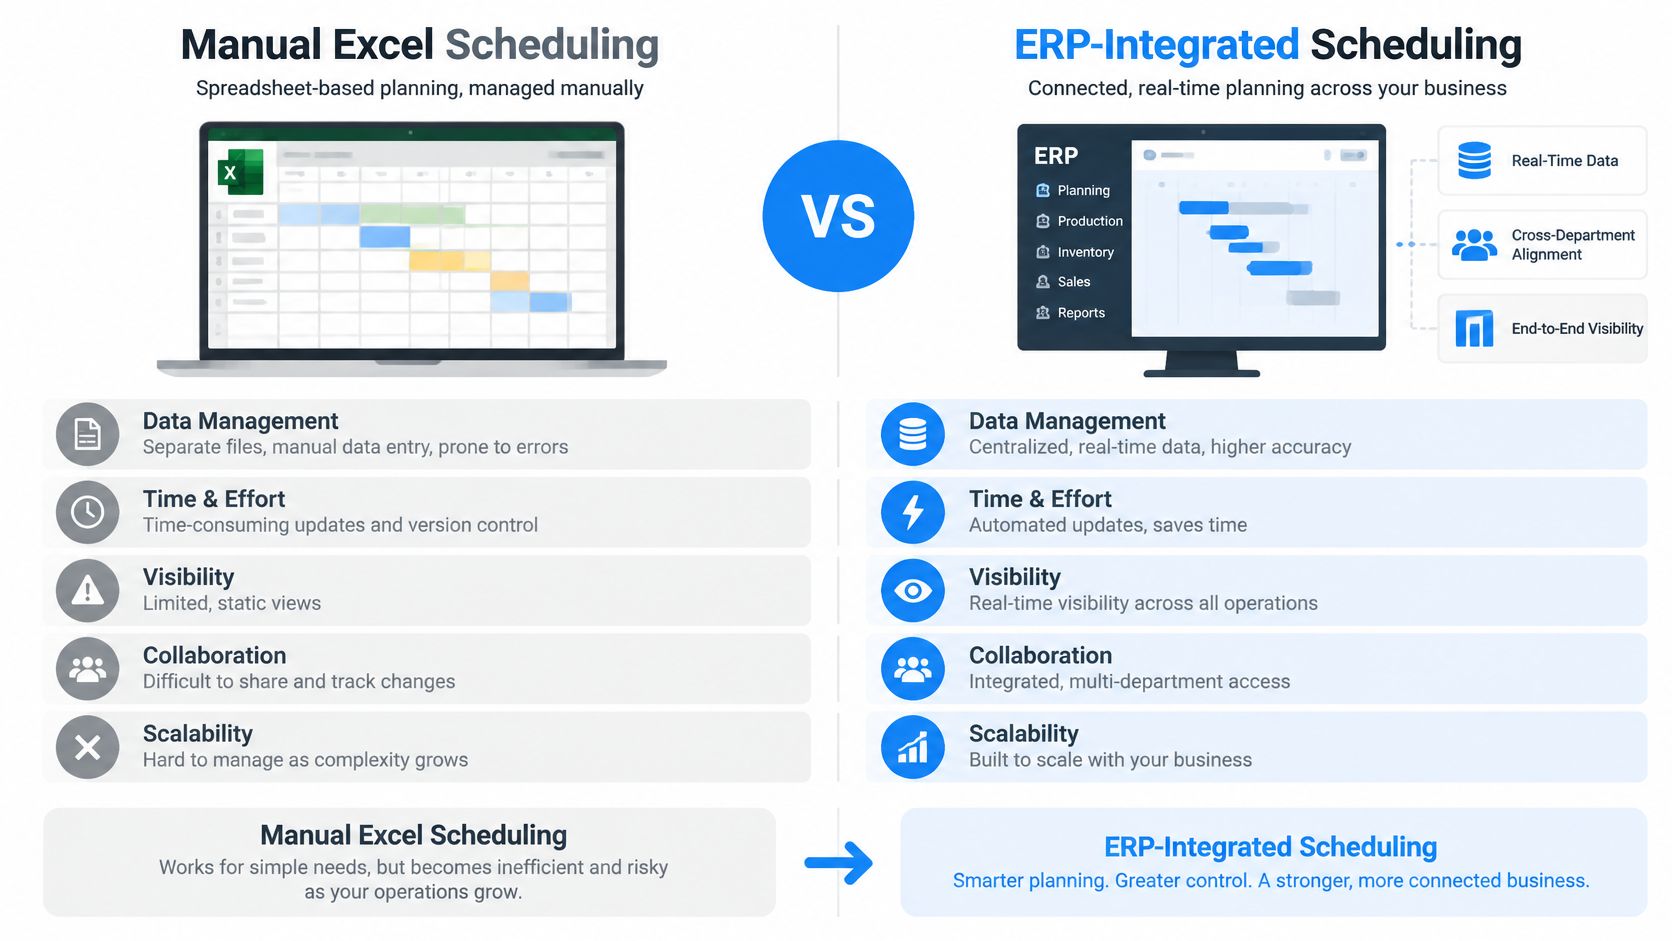
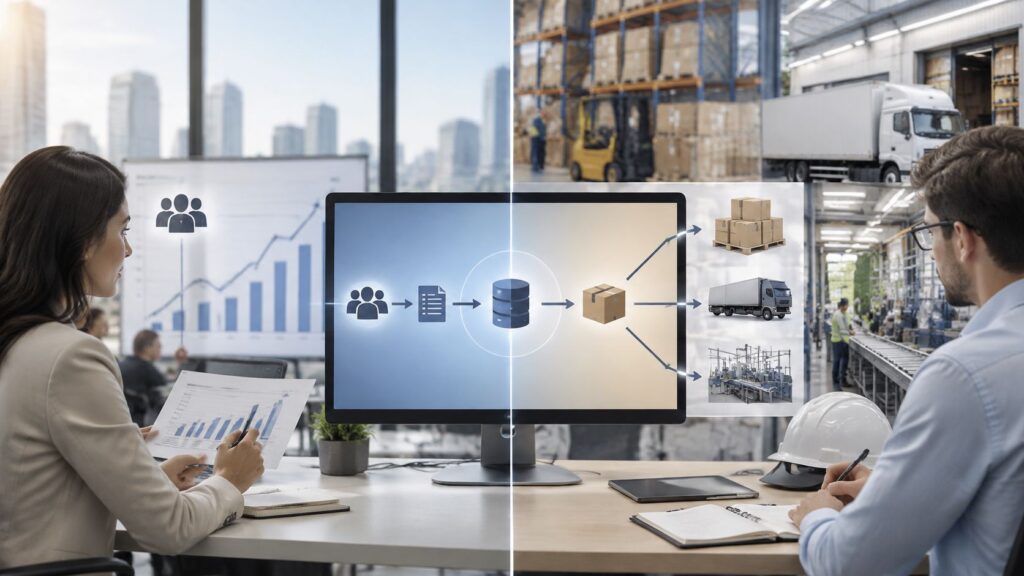
ERP страната чете от същите записи за поръчки, наличности, BOM и работни центрове, които покупките и складът вече използват. Промяна, направена на едно място, е промяната, която виждат всички. Тази верига си струва да бъде разгледана стъпка по стъпка, защото стойността е в предаването на информацията, а не в екрана с графика.
Признакът: попитайте двама души в завода какво се изпълнява на машина 4 в четвъртък и проверете дали отговорите съвпадат.
Ето теста, който бих приложил, преди да купя каквото и да било. Ако машина спре за цял ден, може ли екипът да отговори кои поръчки са засегнати, кои крайни срокове са изложени на риск и какво накъде се мести, в рамките на минути и без среща? Ако да, методът работи, независимо как се казва инструментът. Ако отговорът изисква трима души и нов експорт на данни, методът вече се проваля.
Планиране около повреди, спешни поръчки и забавени материали
В 9:00 часа в понеделник основната машина за рязане в хипотетичен завод за мека мебел се поврежда. Тя е носела 14 часа работа по три клиентски поръчки. В 10:30 хотелска верига иска спешен комплект от 40 стола. В 14:00 доставчикът на плат се обажда, за да каже, че доставката за четвъртък се премества за събота.
Три прекъсвания, един план и завод, който все още трябва да изпрати стока в петък.
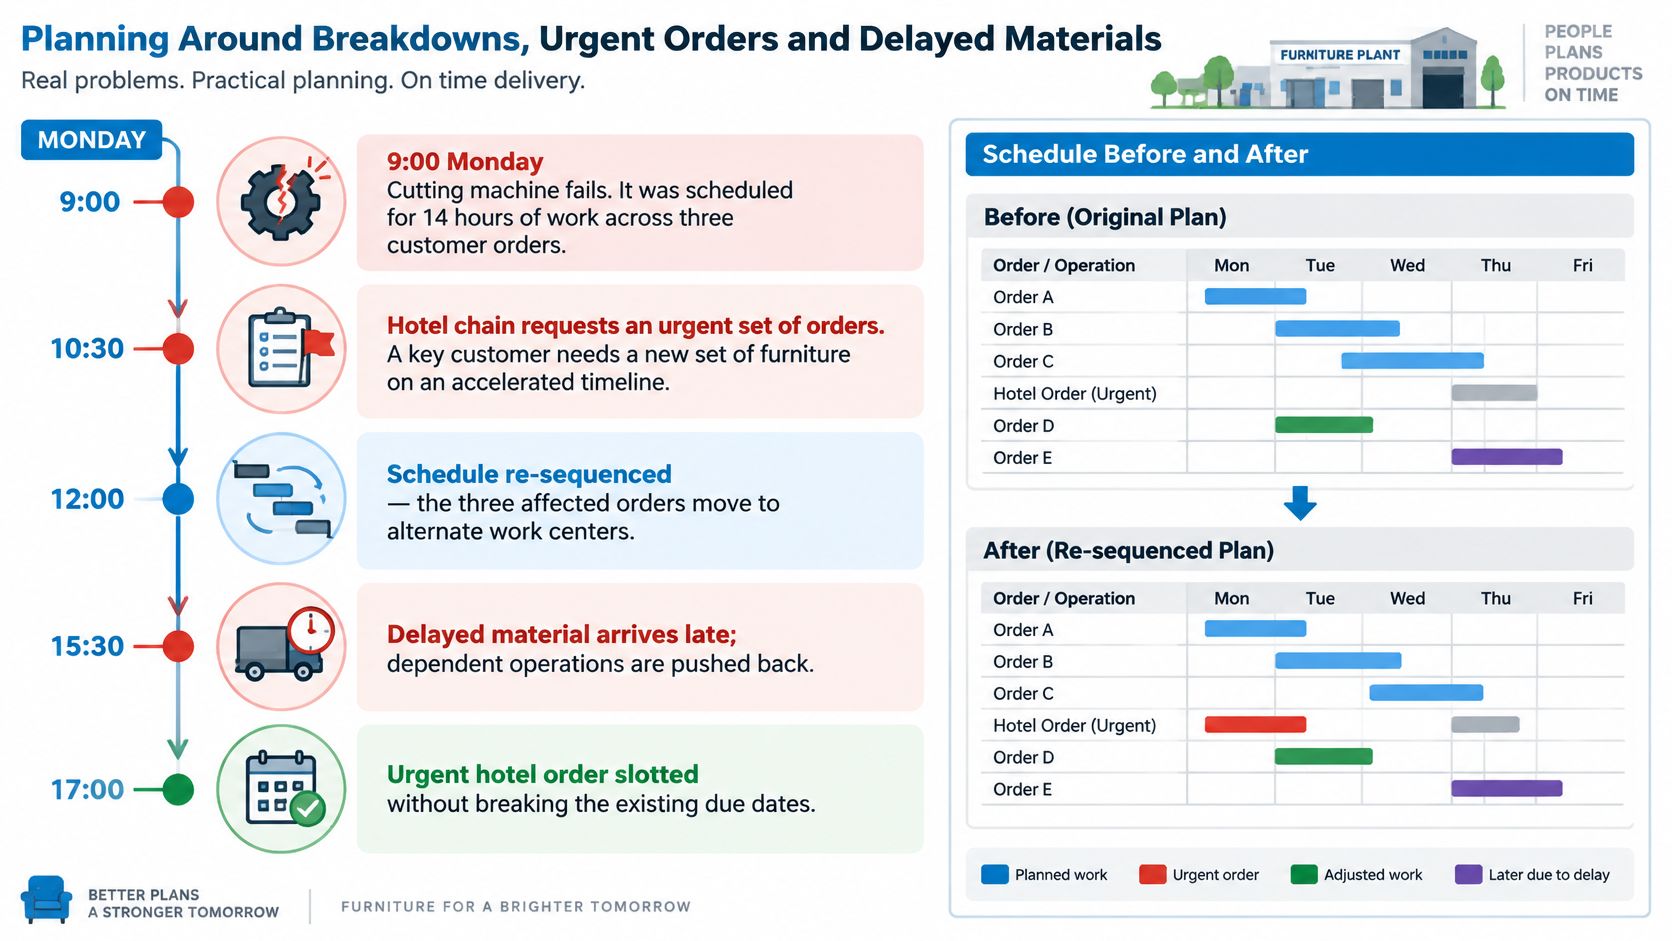
Шестте хода на плановика
- Идентифицирайте засегнатите операции и техните крайни срокове. Не поръчките, а операциите. Трите задачи на счупения нож имат различни крайни срокове по веригата и една от тях има резерв от време.
- Проверете алтернативни работни центрове за реален капацитет. Свободните часове не са достатъчни. Вторият нож се нуждае от правилната настройка на острието, квалифициран оператор и времето за пренастройка, което създава един трансфер.
- Потвърдете, че зависимостите все още са в сила. Рязане преди шиене, шиене преди тапициране, тапициране преди опаковане и инспекция. Бързо рязане, което захранва блокирана линия, не носи нищо.
- Проверете наличността на материали за всяка преместена задача. Изтеглянето на поръчка напред е безсмислено, ако нейният дунапрен пристига в събота.
- Тествайте промяната, преди да я ангажирате. Прочетете ефекта по веригата: кои други поръчки се изместват, кои обещани дати се изплъзват, кой работен център става новото тясно място.
- Публикувайте плана за цеха и за отдела за покупки. И двата екипа действат според промяната, така че и двата се нуждаят от нея в един и същи момент.
Стъпка пет е мястото, където повечето ръчни методи се провалят. Преместването на една поръчка от счупена машина е лесно. Знанието, че преместването претоварва рамкирането в сряда и че доставката за хотел се забавя поради това, е това, което отличава графика от предположението.
Симулацията заслужава своето място тук, защото оценява риска при доставката преди изпълнението. В симулационно проучване на планирането при производител на висок клас мебели, модел на виртуална фабрика генерира графици за операциите в цеха и персонала. От 120 тествани проблема, 88, или 73,3 %, са достигнали резултата за долна граница на закъснението, а 113, или 94,2 %, са се доближили до него в рамките на три времеви единици. Тестването на кандидат-графици спрямо реални машинни и трудови ограничения показва риска предварително, което е точно това, от което се нуждае плановикът в 10:30 в понеделник.
Записването на случилото се по време на прекъсването е толкова важно, колкото и препланирането му. Ръководството за превръщане на фабричните данни в по-висока продукция обхваща как записите за престой се превръщат в използваеми цифри за наличност, така че следващият план да започне от по-добри числа. Когато няколко актива се конкурират за един и същ екип по поддръжка, се прилага същата логика, използвана за приоритизиране на критични активи и часове на техници, за да се реши кой ремонт деблокира най-много производство.
В SIX ERP работата може да бъде препланирана, когато машините се повредят, материалите се забавят, приоритетите се променят или производството отнема повече време от очакваното. Системата трябва също така да записва кой е одобрил всяка промяна, кога и защо, защото този запис е това, което превръща хаотичния понеделник в урок, който заводът може да използва повторно.
Как ERP интеграцията свързва планирането с изпълнението
График, който живее извън записа на поръчката, е копие, а копията се разминават. Веригата, която има значение, започва, когато клиент поръча, и завършва, когато се издаде фактурата, и всяка връзка трябва да чете от един и същ запис.
- Въвеждане на поръчка. Клиентска поръчка се въвежда в SIX SalesFlow, който сравнява заявените количества с наличния, резервирания и очаквания склад.
- Създаване на търсене. Когато наличността е недостатъчна, поръчката може да създаде търсене за покупка или производство, като остане свързана с доставките и производството, така че нищо да не се превръща в отделна заявка, която някой трябва да помни.
- Проверка на материалите. Производството проверява наличността, резервира необходимите компоненти и идентифицира недостига рано, преди пускането на задачата.
- Последователност. Планът поставя всяка производствена поръчка в работен център с начален и краен час, зачитайки маршрута, настройката и наличността на екипа.
- Обратна връзка от изпълнението. Цехът записва напредъка и ръководството може да види какво се изпълнява, забавя, завършва или се нуждае от внимание.
- Завършване и остойностяване. Готовите стоки се преместват в инвентара, действителното потребление на материали и труд се сравнява с планираните разходи и поръчката продължава през доставка до фактуриране.
Кой притежава коя актуализация
- Плановик: последователност, приоритет и дати на пускане. Плановикът притежава отговора на въпроса „какво се изпълнява след това“.
- Служител по покупките: срокове за доставка, потвърдени дати на доставка и промени при доставчиците, които влияят на пускането.
- Ръководител склад: точност на наличностите, резервации и физическо местоположение на компонентите.
- Производствен супервайзор: действителни стартирания, завършвания, количества, брак и причината за всяко отклонение.
Три места, където веригата се къса
Остарелите инвентаризации са първото. Незаписаното потребление на материали е второто и то изкуствено надува наличния инвентар за следващия план. Третото е поръчка за покупка, която не е свързана с производствена поръчка, така че закъсняла доставка никога не задейства препланиране.
Крайният капацитет не трябва да бъде стъпка за корекция, добавена след изпълнението на плана за материалите. Един описан метод за интегриране на планирането с краен капацитет в MRP изгражда структури от данни, базирани на ресурси, групира ресурсите, които вероятно ще станат тесни места, и коригира графиците около тези критични ресурси в определен хоризонт. Същият принцип се прилага в свързана платформа: материалът и капацитетът се оценяват заедно преди пускане, а не след като цехът открие конфликта.
За по-подробен поглед върху това как протичат тези прехвърляния между производството, покупките и счетоводството, ръководството за свързване на производственото планиране с покупките и счетоводството следва същата верига. Точната конфигурация се различава според компанията и не всеки клиент използва всеки поток.
Какво показва случаят с „Начеви Мебел“
„Начеви“ е български производител на мека мебел. Неговата производствена среда включва много клиентски поръчки, няколко конфигурации на мебели, множество производствени стъпки и компоненти, които трябва да бъдат подготвени преди окончателното сглобяване. Тази комбинация е точно мястото, където несвързаното планиране среща трудности, защото поръчката за диван не е една задача. Това е набор от зависими задачи в рязането, шиенето, изграждането на рамки, тапицирането и опаковането.
„Начеви“ премина от планиране, управлявано от Excel, към структурирано планиране на производството в SIX ERP и отчете три измерени резултата.
| Мярка | Отчетено подобрение |
|---|---|
| Скорост на планиране и изпълнение на производството | 40 % подобрение |
| Спестявания от покупки точно навреме (just-in-time) | 25 % спестявания |
| Използване на складово пространство | 18 % намаление |
Трите числа са свързани. Свързването на производствените поръчки с изискванията за материали позволи на отдела за покупки да купува по-близо до действителната нужда, вместо според статичен навик за презареждане, което намали запасите в склада и освободи място в цеха. Скоростта на планиране се подобри, защото плановиците спряха да преизграждат плана на ръка всеки път, когато нещо се промени, а изпълнението се ускори, защото цехът работеше по актуализиран график, а не по остаряла разпечатка.
Какво доказват и какво не доказват цифрите
Това са резултати, отчетени от клиента. Базовата линия, периодът на измерване и методът зад всяка цифра не са публикувани тук, така че ги третирайте като насока, а не като бенчмарк, който можете да копирате.
Не са публикувани отделни цифри за навременна доставка или време за пренастройка на машините и тази статия не претендира за такива. Тези две метрики са важни, но казус, който не ги квантифицира, не може да се използва за тяхното доказване.
Не четете 40 %, 25 % и 18 % като прогноза за вашия завод. Маршрутите, обемите на поръчките, условията на доставчиците и качеството на началните данни променят крайния резултат.
Трайният урок е координацията. Ползата не дойде от по-добър софтуер за решаване на задачи. Тя дойде от производството, покупките и инвентара, работещи от един набор от записи, така че ограниченията изплуваха по-рано и приоритетите можеха да се променят без преизграждане на всичко.
Тествайте софтуера за планиране с вашия собствен производствен сценарий
Демонстрациите са хореографирани. Изпитанието с вашите собствени поръчки не е. Тестът, който има значение, е няколко клиентски поръчки, конкуриращи се за едни и същи машини, служители и материали, всяка с различен краен срок, плюс една спешна поръчка, вмъкната по средата.
За мебели този сценарий е лесен за изграждане. Една поръчка се нуждае от рязане, кантиране, сглобяване на рамка, тапициране и опаковане. Друга споделя шивашката линия. Трета се нуждае от същия дунапрен. Поискайте от софтуера да планира всички тях, да зачете капацитета на машините, да отчете наличността на материали и да поеме спешната хотелска поръчка, без да разваля останалата част от плана. След това го помолете да покаже какво се е преместило.
Бенчмарк приносът за 2026 г. относно оценката на планирането изтъква същата точка за реализма. Реалните графици зависят от последователни пренастройки, ограничени междинни буфери, ограничения на персонала, транспортни ресурси и дати на пускане на задачите, а план, който е оптимален при опростен модел, може да бъде неизползваем в цеха. Купувачите трябва да изискват сценарии, изградени от техните собствени спецификации на материалите, алтернативни маршрути, матрици за пренастройка, трудови календари, правила за пускане на материали и транспортни ограничения, а не генерични примери за многономенклатурно производство. Същият труд твърди, че софтуерът трябва да разкрива обясними правила за диспечиране заедно с оптимизацията, вместо да третира един изходен резултат като универсално най-добър.
Седем теста с условия за преминаване
| Тест | Условие за преминаване | Предупредителен сигнал |
|---|---|---|
| Конкуриращи се поръчки на споделени машини | Планът зачита капацитета на всяка машина и часовете на екипа | Машините работят над 100 процента без предупреждение |
| Проверка на материалите | Недостигът е сигнализиран преди пускане, със връзки към покупки | Задачите се пускат с липсващи компоненти |
| Управление на пренастройките | Времето за настройка между типовете продукти се появява в плана | Пренастройките са игнорирани или фиксирани на плоска оценка |
| Вмъкване на спешна поръчка | Софтуерът показва кои поръчки се местят и кои крайни срокове се променят | Планът се променя без отчет за въздействието |
| Препланиране при повреда | Засегнатите операции са препланирани за минути | Плановикът трябва да преизгражда графика на ръка |
| Обратна връзка от цеха | Стартове, стопове и количества актуализират плана в рамките на същата смяна | Напредъкът се въвежда само в края на седмицата |
| Обяснимост | Всяко правило за планиране може да бъде прочетено и поставено под въпрос | Графикът се приема като „черна кутия“ |
Кой подход е подходящ за кой завод
Малък цех с малко продукти и стабилни маршрути може да се справи с добре поддържана електронна таблица и чисти мастър данни за известно време. Това е реален вариант, а не провал. Точката на пречупване пристига, когато материалите се споделят между поръчките, маршрутите преминават през няколко стъпки и приоритетите се променят ежеседмично.
В този момент планирането с краен капацитет, свързано с покупките и инвентара, е практическият отговор, защото планът трябва да консумира същите данни за наличности и доставчици, които използва останалата част от бизнеса. Решаващият въпрос не е как изглежда диаграмата на Гант. А дали инструментът показва последствията от промяната, преди плановикът да я ангажира.
Какво бих попитал доставчика: „Преместете тази поръчка пред онази и ми покажете какво се чупи.“
Изпълнете пробното пускане с три реални поръчки и една реална повреда, след което сравнете отговора на софтуера с това, което казва опитен плановик. SIX ManufacturingFlow поддържа производството свързано от клиентската поръчка до готовия продукт, с производствени поръчки, машини, служители, материали, BOM и работни стъпки в един поток.
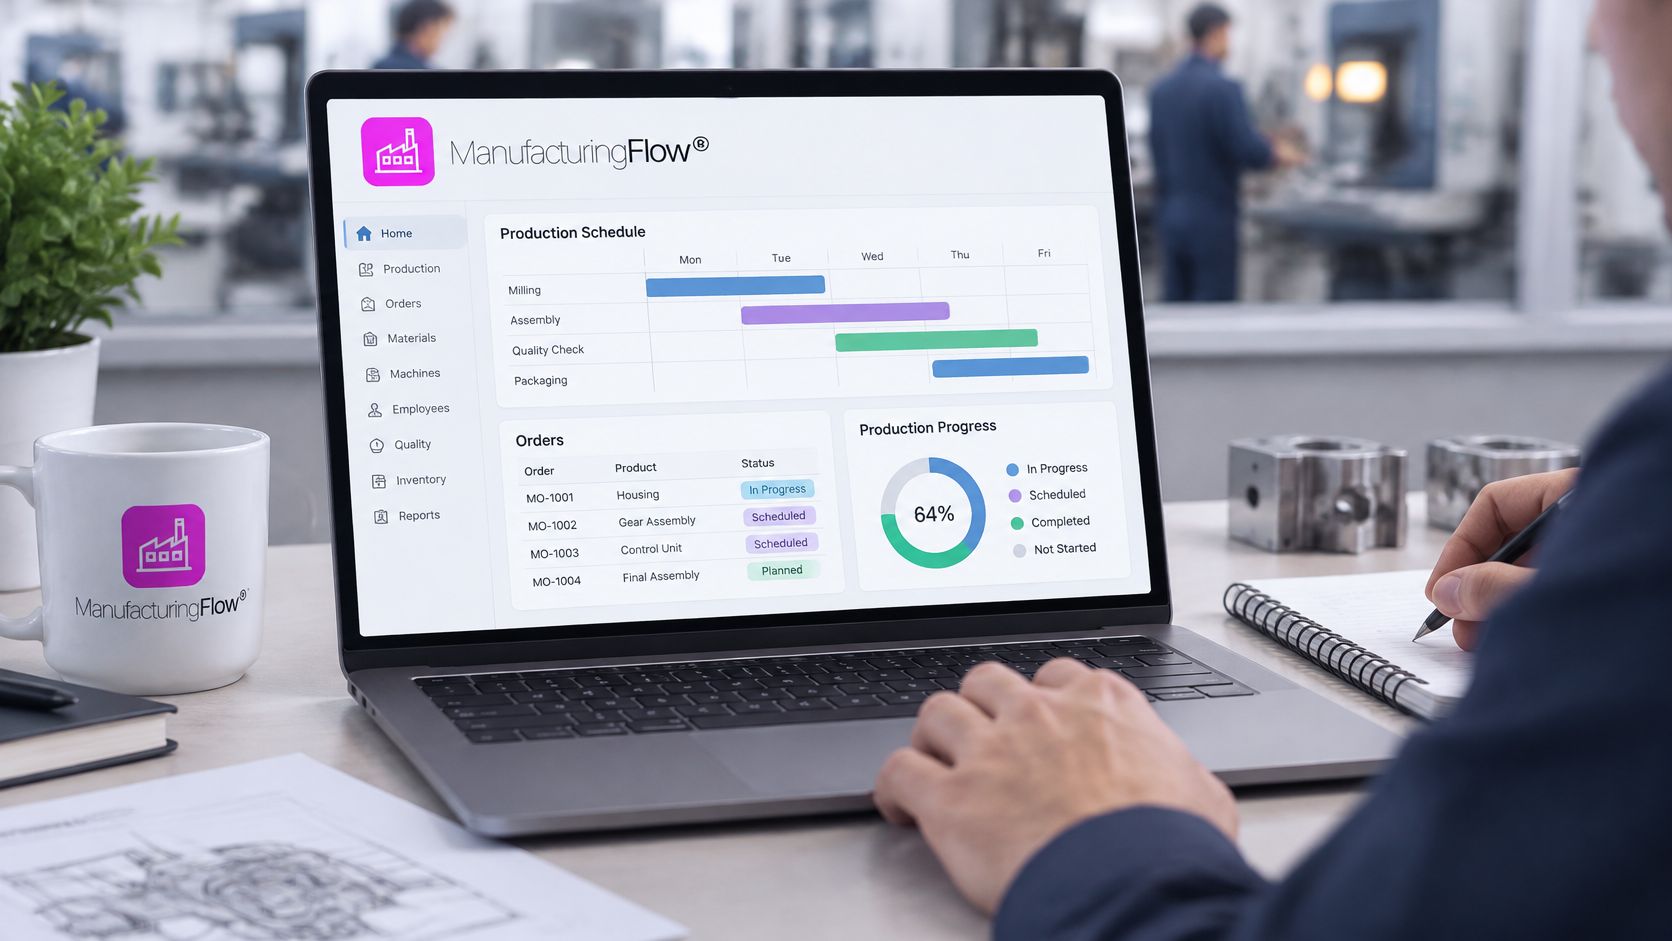
Избор на правилния подход за планиране
Производственият график е толкова надежден, колкото са неговите мастър данни, обратната му връзка от цеха и способността му да показва последствията от промяна, преди някой да я ангажира. Купете инструмента, който преминава този тест с вашите собствени поръчки, машини и материали, а не този с най-гладката демонстрация.
Правилото за вземане на решение е кратко. Малък цех с малко продукти и стабилни маршрути може да остане на добре поддържана електронна таблица, докато мастър данните са чисти. Завод със споделени материали, многостепенни маршрути и чести промени в приоритетите обикновено се нуждае от планиране с краен капацитет, свързано с покупките и инвентара.
За свързано четене, ръководството за спецификация на материалите обхваща BOM структурите, статиите за планиране на производството и производствения процес обясняват как поръчките се движат през завода, а ръководството за преминаване от Excel към ERP описва какво включва миграцията. Резултатите на „Начеви“ показват какво променя свързаното планиране на практика.
Правилният инструмент е този, който отговаря на неудобния въпрос: премести тази задача и ми покажи какво се чупи.
Планирането на производството е мястото, където се срещат обещанията за продажби, сроковете за доставка на покупки и капацитетът на цеха, а SIX ERP поддържа и трите да четат от едни и същи записи вместо от четири копия на електронна таблица. SIX ManufacturingFlow свързва наличността на материали, капацитета на машините и напредъка на производството, така че плановикът може да тества промяна, преди да я ангажира. Посетете SIX ERP, за да видите как потоците пасват на вашия производствен процес.