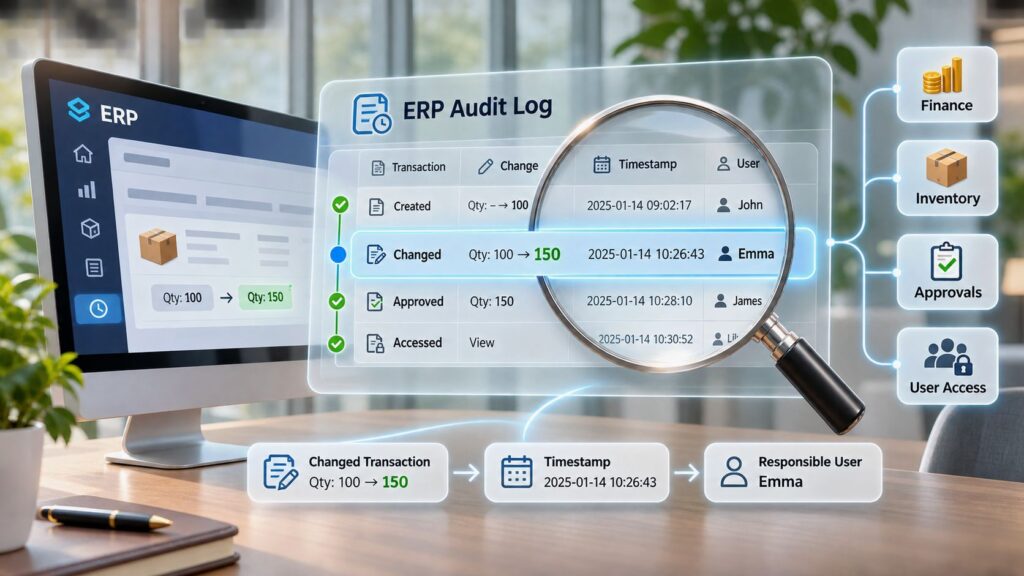
Графикът е издаден, екипът по сглобяване е готов, но липсващ компонент спира поръчката преди началото на работата. Отдел „Покупки“ има актуализация от доставчик в имейл. Инженерният отдел е одобрил алтернатива, но работната поръчка все още показва оригиналната част. Никой няма еднакъв отговор.
Закъснението не е само времето, прекарано в чакане на крепежен елемент. Планировчикът може да пренасрочи поръчката, операторът може да премине към друга задача, а отдел „Покупки“ може да ускори доставка на част, която инженерният отдел вече е заменил. Всеки екип действа въз основа на различна версия на едно и също производствено решение.
Софтуерът за Lean производство трябва да разреши това разминаване, а не да добавя още един екран към него. Тестът е дали търсенето, материалите, капацитетът, инженерните промени и трансакциите в цеха остават свързани, когато производството не върви по план. Това ръководство проследява тези връзки от поръчката на клиента през производството, подобрението и внедряването.
Какво всъщност управлява софтуерът за Lean производство
Софтуерът за Lean производство е споделеният оперативен запис зад Lean практиките. Той прави сигналите за изтегляне, стандартната работа, проверките на качеството и действията за подобрение изпълними в отделите за покупки, инвентар, производство и финанси. Таблото за управление е полезно само когато хората, извършващи работата, могат да актуализират и изследват записите под него.
Основата е оперативна, а не дигитална. Както обяснява ръководството за Lean производство на NetSuite, Джон Крафчик въвежда термина „Lean производство“ през 1988 г. чрез изследване за Международната програма за моторни превозни средства на MIT. Софтуерът пренася тези принципи в свързани трансакции, но не замества добрите производствени методи.
Един завод може да има точни табла за управление и пак да пуска работа твърде рано. Ако планировчикът насрочи десет поръчки, защото дадена машина има свободно време, но сглобяването по веригата може да приеме само четири, графикът създава опашка, а не поток. Софтуерът трябва да показва както наличния капацитет, така и търсенето, което оправдава всяко пускане.
Lean практики и записите, които ги управляват
| Lean практика | Софтуерен запис | Ежедневно решение | Ако записът липсва |
|---|---|---|---|
| Изтегляне точно навреме (JIT) | Наличности, търсене и сигнали за повторна поръчка или kanban | Пускайте или купувайте само това, от което се нуждае следващата стъпка | Ранни покупки и купища незавършено производство |
| Такт и изравняване | Времена за маршрутизация, капацитет на работните центрове и график | Съгласувайте темпото с търсенето, без да претоварвате една клетка | Скрити опашки на една машина |
| Стандартна работа | Работна поръчка с текущ BOMСпецификацията на материалите (BOM) изброява материалите и компонентите, както и техните количества, необходими за производството на даден продукт., маршрутизация, чертежи и инструкции | Следвайте одобрения метод | Неформални заобиколни решения в цеха |
| Качество при източника | Инспекция, брак, отхвърляне и преработка по време на операцията | Спрете дефектна единица преди следващата стъпка | Дефекти, открити от клиента |
| Видимост на отпадъците | Планирани спрямо действителни материали, труд и машинно време | Проучете поръчката зад лош KPIKPI (ключов показател за ефективност) измерва напредъка към бизнес цел. ERP система може да изчислява KPI от бизнес записи и да показва промени в ефективността във времето. | Средни стойности, които крият брака |
| ПроследимостПроследимостта проследява даден продукт или материал през неговата история, от произхода до употребата или доставката. Една ERP система свързва записите, необходими за разследване на проблеми и проследяване на засегнатите артикули. | Партиди или серийни номера, свързани с доставчик, операция и клиент | Движение една стъпка назад и една стъпка напред | Изтегляне на продукти, реконструирано от електронни таблици |
Спецификацията на материалите, или BOM, определя компонентите и количествата, необходими за производството на даден продукт. Маршрутизацията определя операциите, тяхната последователност и необходимите ресурси. Нито един от записите не е надежден, ако операторите се нуждаят от отделен бележник, за да намерят одобрения метод. Например, правилният BOM за шкаф не казва на оператора дали пробиването трябва да се случи преди финиширането. Маршрутизацията и инструкциите предоставят тази последователност.
Тактово време означава наличното производствено време, разделено на търсенето от клиентите. Планировчиците го използват, за да проверят дали производството може да поддържа темпото. Ако една смяна има 420 налични производствени минути и търсенето е 70 единици, подразбиращият се такт е шест минути на единица. Това не означава, че всяка работна станция трябва да произвежда единица на всеки шест минути, независимо от търсенето по веригата. То дава на екипа отправна точка за откриване на операция, която не може да насмогне, или такава, която произвежда повече, отколкото следващата стъпка може да използва.
Свържете решението с неговите последици
Планирането на ресурсите на предприятието, или ERPERP системата свързва основните процеси на компанията — като продажби, финанси, инвентар, производство и обслужване — на едно място, така че екипите да могат да работят със споделена информация., свързва тези производствени записи с по-широката бизнес дейност. Изтеглянето на материал променя наличността. Отхвърленото количество влияе върху използваемата продукция. Завършената поръчка влияе върху инвентара и производствените разходи. Тези промени се нуждаят от обща референция за поръчка и артикул, така че следващият човек да може да разбере какво се е случило.
Помислете за оператор, който издава 24 компонента за работна поръчка, използва 21, бракува два и връща един в склада. Ако системата записва само първоначалното издаване, инвентарът и действителното потребление ще бъдат грешни. Ако записва издаването, брака и връщането към същата поръчка, супервайзорът може да разграничи физическия отпадък от трансакционна грешка.
Практическият компромис е между усилията за улавяне на данни и полезния контрол. Ръчното записване на всяко второстепенно събитие може да обремени операторите. Записването само на общата сума за смяната може да скрие недостига или дефекта, причинил загубата. Изберете точки за улавяне, където някой може да действа въз основа на информацията, като издаване на компоненти, завършване на операция, отхвърляне поради качество и връщане на материали.
Приемен тест: Един недостиг, едно количество брак и едно завършено количество трябва да актуализират една и съща производствена поръчка.
Ако тези събития попаднат в отделни приложения без споделена референция за поръчка, супервайзорите все пак трябва да реконструират производството. Това е дигитална документация, а не свързано изпълнение. По време на демонстрация помолете оператора да запише събитията, след което помолете планировчик и служител в склада да открият ефектите им, без да ги пренаписват.
От търсенето на клиентите до следващия сигнал за изтегляне
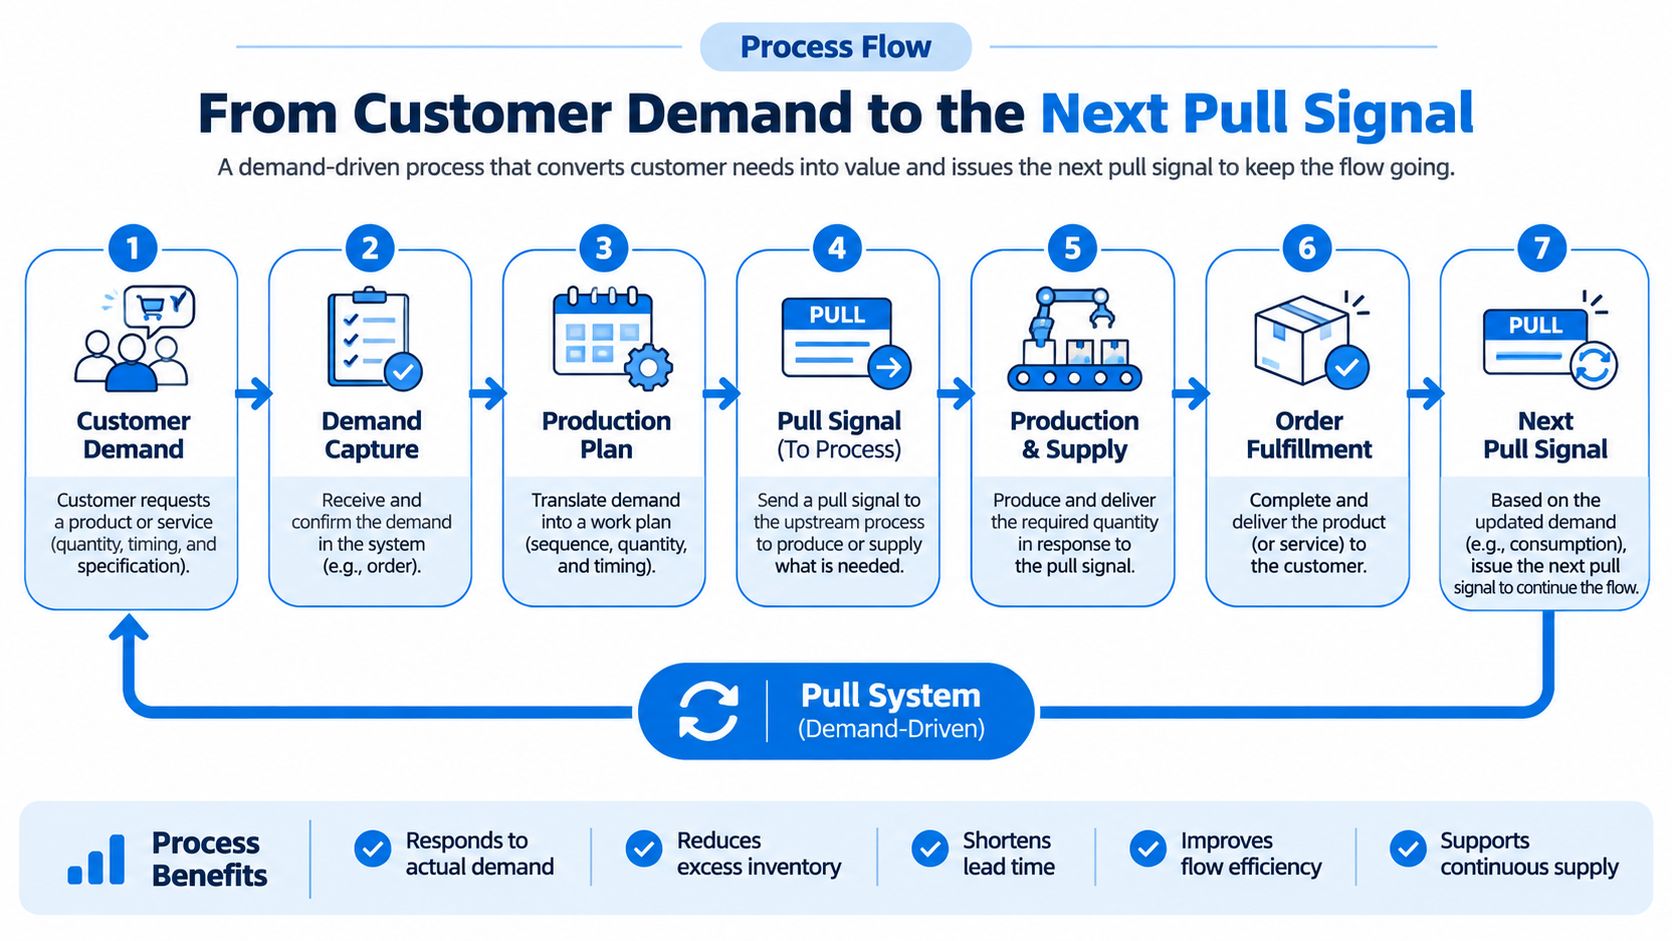
Изтегляне означава производство или покупка, защото следващата стъпка се нуждае от попълване, а не само защото прогнозата е запълнила календара. Прогнозите могат да насочват подготовката, но решенията за пускане се нуждаят от ясна връзка с търсенето и потреблението. Сигналът може да бъде поръчка от клиент, потребление от контейнер със зареден компонент или дефинирано ниво на попълване. Във всеки случай някой трябва да отговаря за реакцията.
Помислете за хипотетична поръчка на диван. Клиентът избира опция за тапицерия, докато стандартните рамки вече са налични. Предаването на работата трябва да работи по следния начин:
- Продажбите потвърждават търсенето. Отдел „Продажби“ отговаря за датата на обещанието и записва избраната спецификация. Ако готовата наличност е недостатъчна, поръчката на клиента остава свързана с произтичащото изискване за покупка или производство. Различен избор на плат не трябва тихомълком да се превръща в поръчка за плата по подразбиране.
- Планирането проверява готовността преди пускане. Планировчикът преглежда материалите, машинния капацитет, уменията на служителите и натоварването на работния център. Датата в календара не е доказателство, че поръчката може да бъде изпълнена. Ако дунапренът се очаква в четвъртък, но рязането на тапицерията е планирано за вторник, планировчикът може да премести рязането или да разреши недостига, преди поръчката да стигне до цеха.
- Планирането издава структурирана производствена поръчка. Поръчката съдържа BOM, маршрутизация, работни стъпки, машини, служители и планирани времена. Отдел „Покупки“ отговаря за датата на доставчика за всичко, което все още не е доставено. Издадената версия трябва да направи одобрения плат и последователността на операциите недвусмислени.
- Работният център записва изпълнението. Операторите изтеглят компоненти и записват количествата спрямо операцията. Екипът на работния център отговаря за действителното време и обяснява изключенията. Ако три панела плат бъдат отхвърлени, използваемото количество и оставащото изискване трябва да се променят, вместо да се чака електронна таблица в края на седмицата.
- Персоналът на склада приема одобрената продукция. Завършването приема добрия продукт в неговото място за съхранение, приспада консумирания материал без двойно отчитане на по-ранни издавания и поддържа доставката и фактурирането. Отхвърлените бройки не трябва да се появяват като налична готова продукция.
- Отдел „Покупки“ или „Планиране“ действа при попълване. Когато инвентарът достигне определено ниво, изискването за покупка или производство заменя ръчно пренаписаната заявка в електронна таблица. Отговорникът все още проверява дали отворена поръчка, резервация или известно забавяне на доставчик променя правилната реакция.
Свързаните прехвърляния трябва да останат видими във всички отдели. Сигналът за изтегляне е непълен, ако производството вижда недостиг, но отдел „Покупки“ не може да идентифицира артикула, необходимата дата и засегнатата поръчка.
Изберете къде започва персонализацията
Производството по поръчка (Make-to-order) започва от потвърдено клиентско търсене. Хибридният подход може да произвежда стандартни рамки или полуготови части за склад, след което да забави окончателното сглобяване или персонализиране до пристигането на поръчка. Ръководството От клиентското търсене до готовите стоки обяснява изборите между производство по поръчка и производство за склад (make-to-stock) зад това решение.
За примера с дивана, поддържането на склад от стандартни рамки може да съкрати чакането за сглобяване, без да ангажира складово пространство за всяка възможна комбинация от плат и цвят. Въпросът при планирането става в кой момент продуктът престава да бъде взаимозаменяем. Преди тапицерията да бъде изрязана, няколко клиентски поръчки все още могат да използват една и съща рамка. След като бъде назначен конкретен плат, работата е обвързана с по-тесен сигнал за търсене. Екипите трябва да записват тази точка изрично, вместо да третират всяка полуготова единица като свободно налична.
Планирането на пускането на пазара се нуждае от същата дисциплина. За екипите за спално бельо, подготвящи нови гами, ресурсът на BEDHEAD за планиране на успешно пускане на матрак на пазара предоставя търговски контекст. Оперативните отдели трябва да преведат този план за пускане в одобрени спецификации и производствено търсене преди пускането на работата. Датата на търговското пускане не установява, че новото покритие, етикети или опаковки са налични и одобрени.
SIX ManufacturingFlow свързва производственото търсене с инвентара и покупките и поддържа производството по поръчка. Той актуализира наличността на компоненти от действителното потребление и създава изисквания за попълване или покупка при определени нива на инвентара. Екипите по продажби, покупки, склад и производство работят с една и съща актуална информация.
Kanban карта на стената, която отдел „Покупки“ никога не вижда, няма да постигне тази връзка. Направете списък кой производствен сигнал все още е имейл днес, след което идентифицирайте кой трябва да го получи и да действа по него. За пилотен проект запишете времето от сигнала за недостиг до взетото решение за покупка или планиране. Целта не е просто по-бързо известие; тя е ясен отговор за това какво се случва със засегнатата поръчка.
Ревизии на BOM, които остават проследими
Една Lean система не може да третира BOM и маршрутизацията като статични документи. Критичният момент настъпва, когато доставчик вече не може да достави компонент, след като поръчката е била насрочена. Замяната на частта в електронна таблица може да реши днешния недостиг, но да остави утрешния оператор с грешни инструкции.
Да кажем, че одобрен крепежен елемент стане недостъпен. Инженерният отдел идентифицира заместител, но неговото инсталиране изисква различен инструмент и време за операция. Промяната засяга повече от реда с компонента. Отдел „Покупки“ може вече да има отворена поръчка за оригиналния крепеж, складовете може да са резервирали останалата наличност, а една производствена поръчка може да е преминала операцията, където би се използвал новият инструмент. Промяната само на главния BOM не може да даде отговор какво трябва да се изгради при всяка поръчка.
Контролирайте заместителя преди пускането му
Поръчката за инженерна промяна, или ECO, осигурява контролиран път от предложената промяна до одобрената производствена употреба:
- Инженерният отдел оценява заместителя. Проверете съответствието, функцията, спецификациите и всяка необходима валидация преди одобряването му. Съвпадащият номинален размер не е достатъчен, ако инструментът или методът на инсталиране се променят.
- Собственикът на BOM ревизира структурата. Запишете замяната, количеството, одобрението и влизащата в сила ревизия. Запазете причината за промяната там, където бъдещите планировчици могат да я намерят.
- Производственото инженерство проверява маршрутизацията. Актуализирайте метода, инструментите, инструкциите или времето за операция, ако заместителят променя работата. Ако нова операция по закрепване отнема повече време, планирането на капацитета трябва да го отразява.
- Планирането и покупките преглеждат въздействието. Оценете отворените покупки, резервираните наличности, разходите, капацитета и насрочените поръчки преди пускане. Оригиналният компонент може все още да е валиден за някои поръчки.
- Собственикът на пускането определя приложимостта. Запазете оригиналната ревизия, прикрепена към съществуващите поръчки, освен ако изрична, проследима промяна не разреши тяхното преобразуване. Идентифицирайте засегнатите номера на поръчки, вместо да приемате, че всяка отворена поръчка може да се превключи.
Прегледайте две поръчки, за да тествате процеса. Поръчка А вече е издала оригиналния крепеж и е завършила сглобяването, така че нейната история трябва да запази оригиналната ревизия. Поръчка Б не е започнала и може да отговаря на условията за одобрения заместител. Решението за пускане трябва да казва дали Б променя ревизията, дали резервациите се нуждаят от корекция и какви инструкции ще види операторът.
Нашият производствен поток проверява наличността на материали преди началото на работата, поддържа резервиране на компоненти и идентифицира недостига рано. Контролираните промени след това позволяват на планировчиците да реагират, без да презаписват това, което съществуваща поръчка е била упълномощена да изгради.
Операторите се нуждаят от спецификацията, текущия BOM, маршрутизацията, чертежите, инструкциите, необходимите материали и изискванията за качество заедно в работната поръчка. Нашите свързани записи също така съхраняват материали, партиди, серийни номера, служители, машини и история на качеството от входа до готовия изход. Ръководството за видовете спецификации на материалите и как ERP се справя с тях помага да се разграничат продуктовите структури, които тези записи описват.
Изгледът на работната поръчка е най-важен по време на предаването. Ако чертежът се промени, но отпечатаната инструкция остане на станцията, операторът трябва да гадае коя е одобрена. Включете засегнатия чертеж и ревизията на инструкцията в същата проверка, използвана за пускане на променения материал.
Разграничете правните задължения от софтуерната поддръжка
За предприятията за храни и фуражи в ЕС проследимостта е законово изискване, а не просто техника за подобрение. Информационният лист за проследимост на Европейската комисия относно Регламент (ЕО) № 178/2002 описва идентифицирането на доставчици и бизнес клиенти, включително техните имена и адреси, естеството на продукта и датата на доставка, като информацията трябва да е бързо достъпна за органите.
Това е практическият смисъл на проследяването една стъпка назад и една стъпка напред. Само количеството готови стоки не идентифицира участващите фирми или доставки.
За млекопреработвателно предприятие проектирайте свързани записи за входящ материал, производствена дейност, готовата партида и изходящата доставка. При упражнение за проследяване започнете с една готова партида и попитайте кои входящи партиди са били използвани и кои бизнес клиенти са получили продукцията. След това обърнете упражнението: започнете със съмнителна входяща партида и идентифицирайте производството и доставките, които може да са засегнати. Общото количество не е достатъчно, ако не може да бъде обвързано с конкретни записи.
Софтуерът може да запази тези връзки, но компанията остава отговорна за определянето и изпълнението на своите правни задължения. Свързаните записи не са претенция за правна сертификация. Процедурите за съхранение, достъп и реакция все още изискват решения извън софтуерния екран.
Ако даден компонент бъде спрян днес, кои поръчки запазват старата ревизия и кои могат да преминат към заместителя?
Използвайте този въпрос в демонстрация от доставчик. Изисквайте отговор на ниво поръчка, а не само ревизиран BOM на екрана. След това поискайте да видите историята на материалите и качеството на поръчка, завършена под всяка ревизия.
Къде се появяват материалните отпадъци в числата
Общата ефективност на оборудването, или OEE, е равна на наличност × производителност × качество. Дръжте компонентите видими. Комбинираният резултат ви казва, че има загуба, но не и на коя загуба трябва да се обърне внимание първо.
Ръководството за изчисляване на OEE дефинира компонентите и илюстрира как 90% наличност, 80% производителност и 95% качество дават 68,4% OEE, както е показано по-долу.
Как се комбинират трите загуби на OEE
| Компонент | Какво измерва | Пример | Резултат |
|---|---|---|---|
| Наличност | Време на работа, разделено на планираното производствено време | 90 процента | Спирания поради повреда, пренастройка или липсващ материал |
| Производителност | Идеално време на цикъл по общия брой, разделено на времето на работа | 80 процента | Бавни цикли и кратки спирания |
| Качество | Брой качествени продукти, разделен на общия брой | 95 процента | Дефекти и преработка |
| OEE | Наличност по производителност по качество | 0,90 × 0,80 × 0,95 | 68,4 процента |
Наличността насочва вниманието към загубеното време за работа. Производителността разкрива бавните цикли и кратките спирания, докато качеството показва ефекта от дефектите и преработката. Прегледайте причините за загубите заедно с изчислението, преди да решите дали поддръжката, подготовката на материалите или корекцията на процеса е на първо място.
Да предположим, че една опаковъчна линия има загуба на наличност, защото чака етикети. Проект за поддръжка няма да фиксира това спиране. Ако наличността е силна, но производителността спада по време на кратки серии, проверете пренастройките и планирания стандарт за цикъл. Ако качеството спадне след смяна на материала, погледнете засегнатата партида и работните инструкции. Една и съща обща стойност на OEE може да сочи към различни действия.
За по-подробно обяснение на отчитането на оборудването използвайте ръководството От престой до OEE. Не позволявайте производителността на оборудването да стане единствената мярка за Lean представяне. Производството на допълнителни единици за подобряване на метриката на машината може да създаде инвентар, който следващата стъпка не е поискала.
Проследете прекомерното потребление до трансакцията
Действителното потребление на материали спрямо планираното потребление по BOM разкрива отпадъци, които оценката на оборудването може да пропусне. Четете го заедно с брака и отхвърленото количество. Една машина може да работи стабилно, докато консумира повече материал, отколкото позволява одобрената продуктова структура.
Представете си поръчка за 100 единици, чийто одобрен BOM изисква един лист материал на единица. Порръчката показва 110 издадени листа, 100 завършени качествени единици и никакъв записан брак. Разликата от десет листа е въпрос, а не доказателство за отпадък. Листовете може да са били издадени два пъти, върнати без трансакция, използвани за настройка или консумирани, защото действителният метод на рязане се различава от стандарта.
От необичаен резултат на потребление преминете към производствената поръчка, ревизията на BOM, работния център, операцията и трансакцията с материали. Разграничете тези възможни причини, преди да промените стандарт:
- Грешно количество в BOM. Одобреното изискване може да е неточно или да използва грешна мерна единица.
- Прекомерен брак. Загубите при настройка или отпадъците при рязане могат да надвишат допустимото.
- Лош материал или преработка. Дефектните входове може да изискват повторна обработка или замяна.
- Несъответстващ метод. Действителната операция може вече да не следва одобрената маршрутизация.
- Незаписана замяна. Операторите може да използват заместител с различни характеристики на потребление.
Проверявайте и за грешки в трансакциите. Дублирано издаване или незаписано връщане може да изглежда като физически отпадък, дори когато материалът все още е използваем. Съгласувайте физическото преброяване със записите за издаване, връщане и брак, преди да поискате от инженерния отдел да увеличи допустимото количество в BOM. В противен случай грешката в данните става новият стандарт.
Правило за подобрение: Коригирайте причината, формализирайте всяка повтаряща се промяна в метода и измерете същия KPI отново.
Например, ако настройката последователно използва два допълнителни листа, определете дали методът на настройка може да бъде подобрен. Ако не, направете одобреното допустимо количество изрично и сравнявайте бъдещите поръчки с него. Ако излишъкът е бил дублирана трансакция за издаване, коригирайте процеса на улавяне на данни, вместо да променяте стандарта за материала.
Специфичното за индустрията боравене също е от значение. Екипите на пивоварните могат да използват ръководството за управление на отпадъците за крафт пивоварни на Carbon 6 Brewing Pty Ltd като практически спътник при прегледа на потоците от отпадъци. Дръжте тези решения за боравене свързани със записаните производствени загуби. Материалът, изпратен за различен маршрут за изхвърляне или възстановяване, трябва все пак да бъде проследим до операцията, която го е генерирала.
Нашите записи в цеха улавят работни поръчки, машинна активност, време на служителите, количества, отпадъци и напредък. Инспекциите, измерванията, отхвърлените продукти и преработката се записват в производството, така че несъответстващите количества да могат да бъдат задържани преди да продължат напред.
Анализът на разходите завършва разследването. Сравняването на планираните разходи с действителните материали, труд, машинно време, отпадъци и допълнителни разходи показва ефекта върху цената на продукта и маржа. KPI за потребление идентифицира къде да се проучи; той не доказва причината без основните записи. Преглеждайте малък брой поръчки с изключения всяка седмица, вместо да затрупвате екипа със средни стойности за целия завод.
Какво се промени в линия за мека мебел
Внедряването при производител на мека мебел показва защо свързването на подготовката с окончателното сглобяване е важно. Рамките, дунапренът и материалите за тапицерия се нуждаят от координация, преди сглобяването да може да продължи. Отделните записи за покупки, инвентар и планиране правят тази координация по-трудна.
Представете си две поръчки, насрочени за една и съща клетка за сглобяване. Едната има готова рамка и плат, но чака изрязан дунапрен. Другата има всеки наличен компонент, но изисква по-дълга операция по тапициране, отколкото позволява слотът в календара. Един червен статус и за двете поръчки би скрил две различни решения: разрешаване на зависимост от материал за първата и преглед на капацитета за втората.
Внедряването свърза планирането на производството, изискванията за материали, покупките и операциите в цеха. Изгледът за планиране показваше наличността на материали, планираните операции, натоварването на работния център и напредъка на производството, така че планировчиците можеха да разграничат липсваща стъпка на подготовка от претоварен ресурс за сглобяване.
Четете резултатите в рамките на техния заявен обхват
Докладваните подобрения обхванаха три области:
- По-бързо планиране и изпълнение на производството. Планировчиците и производствените екипи можеха да работят от свързана информация за материали и операции, вместо да съгласуват отделни списъци за подготовка.
- Спестявания при покупките чрез структурирано поръчване точно навреме. Резултатът се отнася до дейността по закупуване; това не е твърдение, че всеки материал трябва да се поръчва в последния възможен момент.
- По-ниско използване на складово пространство. По-добрата координация може да промени това, което трябва да се съхранява, но докладваният резултат не посочва универсална цел за инвентара.
Нито един от тези резултати не е отделно измерено намаление на общото време за изпълнение от поръчката до доставката. Те не са обещания за друг производител и нито един публикуван резултат от семинар не изолира ефекта на кайзен. Не ги комбинирайте в една цифра за производителност и не приемайте, че измерват една и съща дейност.
Подготовката на компонентите и окончателното сглобяване все още се нуждаят от преглед като свързана работа. Практическа ежедневна среща може да започне с поръчките, които предстоят, след което да провери последователно готовността на рамката, подготовката на дунапрена, наличността на тапицерията и капацитета за сглобяване. Целта е да се идентифицира първата неразрешена зависимост, вместо да се чете списък със закъснели задачи след факта.
Копирайте оперативните решения, а не заглавните числа
Полезният урок е как планировчиците се справят със зависимостите. Ранната подготовка на тапицерията не помага на екип за сглобяване, който чака рамка. Пълна стойка с рамки не доказва, че необходимата спецификация на дунапрена е налична.
Когато компонент или операция трябваше да се променят, екипът преглеждаше точността на BOM и изискванията за маршрутизация и правеше контролирани ревизии чрез поръчка за инженерна промяна. Това предпазва повтарящата се корекция от това да се превърне в недокументирана инструкция, предавана между смените.
За контекст относно физическия продукт, Meliusly относно възстановяването на увиснали седалки предлага полезна перспектива за конструкцията на дивана. Производствените екипи все още трябва да дефинират свои собствени одобрени спецификации на компонентите и проверки на качеството, вместо да третират подобно изглеждащи материали като взаимозаменяеми.
Клиентите на SIX ERP също съобщават за 5-кратно увеличение на видимостта на данните чрез интегрирано планиране на производството. Това е отделно изявление, докладвано от клиент, а не измерване на конкретна линия или доказателство, че видимостта сама по себе си подобрява продукцията.
Подобен завод може да копира два оперативни хода: да свърже стъпките на подготовка, които трябва да завършат преди сглобяването, и да третира повтарящия се недостиг като причина за преглед на BOM или маршрутизацията. Измерете резултата спрямо собствените начални условия на този завод. Полезните местни мерки включват поръчки, пуснати с всички налични необходими материали, време, прекарано в пренасрочване, и броя на недостизите, открити едва след началото на работата. Дефинирайте всяка мярка, преди да сравнявате периоди.
Започнете с основните данни, а не с поредното табло за управление
В проучването на Deloitte за интелигентно производство за 2025 г., 35% от респондентите в производството идентифицират адаптирането на работниците към Фабриката на бъдещето като основна грижа, включително уменията и инструментите, необходими за ефективно използване на интелигентното производство. Инсталирането на софтуер не премахва тази работа.
Ако операторите пренаписват това, което производственото табло вече показва, дигиталният процес добавя излишно движение, вместо да го премахва. Бих фиксирал собствеността, идентификаторите и усилията за улавяне на данни, преди да проектирам друго табло. По-чистият екран не може да коригира артикул, изброен като бройки в една система и кутии в друга, освен ако преобразуването и неговият собственик не са съгласувани.
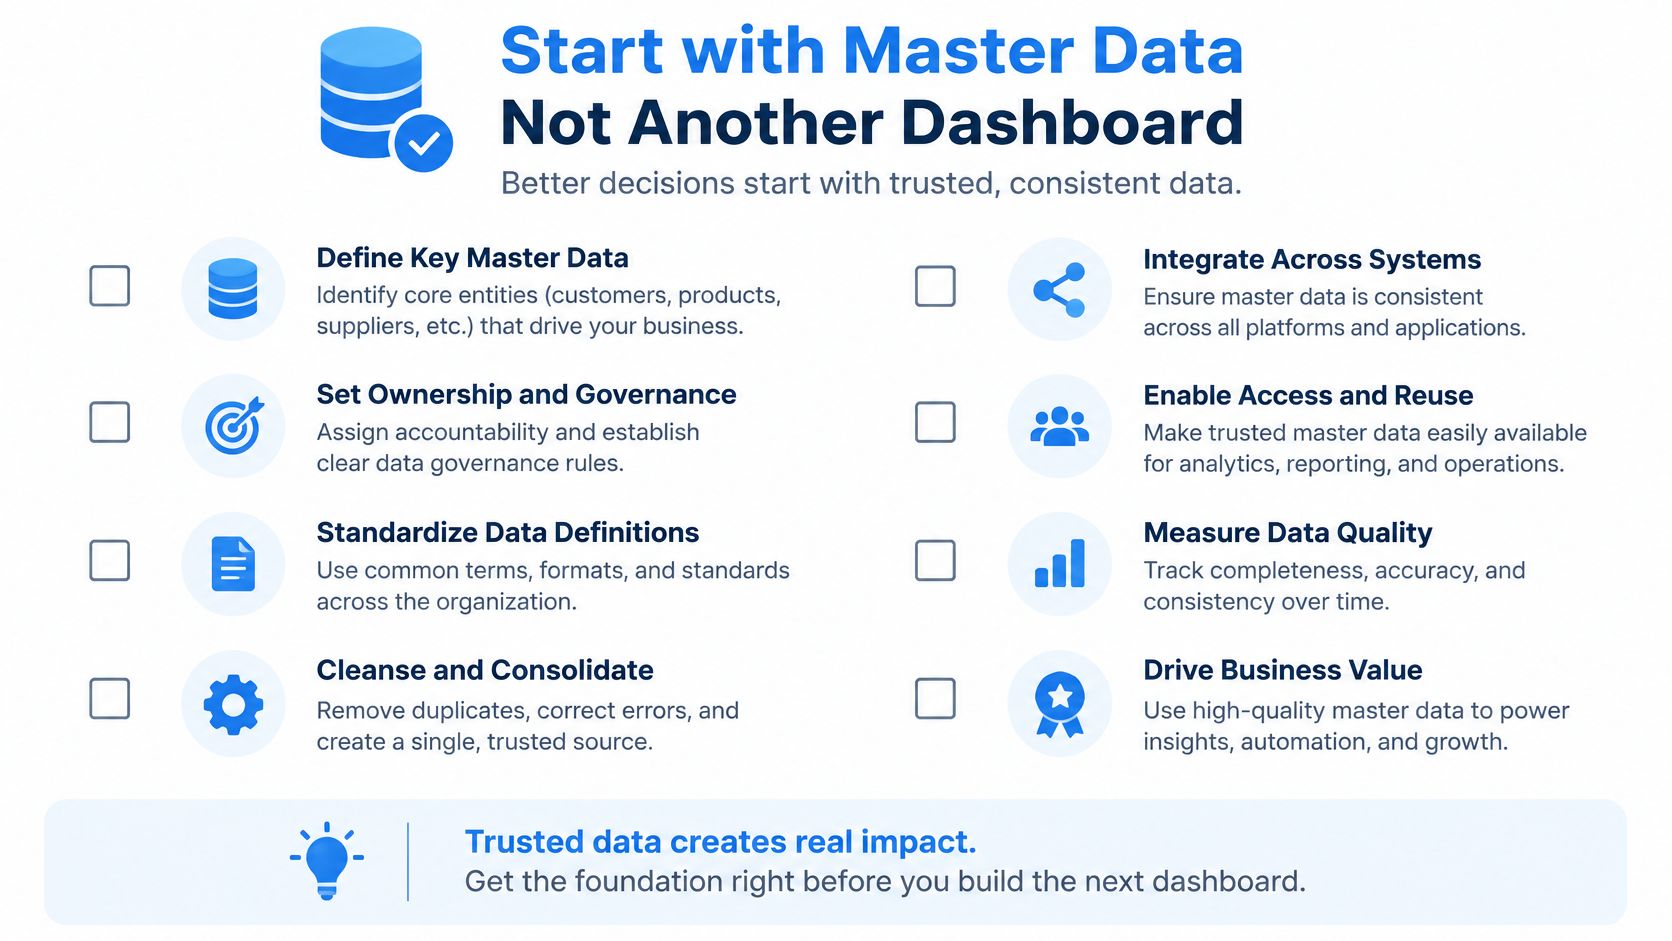
Създайте записите, на които хората могат да се доверят
- Посочете собствениците. Назначете отговорен собственик за всеки BOM и маршрутизация, включително отговорности за одобрениеОдобрението е формално решение, което позволява на дадена заявка или действие да продължи напред. Една ERP система може да насочва одобренията и да записва кой е взел всяко решение. и ревизия. Когато оператор открие повтарящо се несъответствие, собственикът трябва да знае как да прегледа и пусне корекция.
- Стандартизирайте единиците на артикулите. Дайте на всеки артикул ясна базова единица и изрично контролирани преобразувания за покупки или производство. Тествайте реална покупка в кутии и потребление в бройки преди пускане в реална експлоатация.
- Съгласувайте кодовете за причини. Дефинирайте категории за престой, брак и преработка преди пускането, така че операторите да не измислят несъвместими описания. Дръжте списъка достатъчно кратък, за да се използва на работното място, с начин за обяснение на необичайни случаи.
- Докажете пилотен проект за продуктова фамилия. Тествайте недостиг, замяна и завършване спрямо същата производствена поръчка. Включете връщане в склада и отхвърлено количество, ако тези събития се случват редовно.
- Отделете основните интеграции. Първото пускане се нуждае от клиентско търсене, наличности, изисквания за покупки или производство и производствени поръчки. Идентифицирайте коя система притежава всеки запис и кога другите екипи трябва да видят промяна.
- Измервайте приемането и усилията. Проследявайте задачите, записани при операцията, точността на записите в инвентара, преработката и часовете, прекарани в съгласуване на електронни таблици. Намаляването на работата с електронни таблици има значение само ако основните трансакции са надеждни.
Използвайте контролния списък, за да разпределите отговорностите, преди да изграждате екрани. За всеки елемент запишете собственика, изходния запис и реално изключение, което ще докаже, че процесът работи. Ако никой не притежава корекцията на маршрутизацията, пилотният проект ще разкрие празнината дори при перфектна софтуерна конфигурация.
Приложете теста за втория силоз
Lean екран, който поддържа собствен списък с недостиг, докато покупките, инвентарът и работните поръчки живеят другаде, принуждава планировчика да съгласува конкуриращи се версии. Пилотният проект преминава успешно само когато недостиг, въведен веднъж, е видим за планирането и покупките в същата поръчка.
Изпълнете теста с действителен идентификатор на артикул. Нека потребител от работния център докладва за недостига, планировчик да оцени засегнатия график, а купувач да идентифицира следващото действие по доставка. След това проверете дали разписка за материал или одобрена замяна изчиства изключението за правилната поръчка. Ако всеки човек трябва да създаде отделен запис, за да се случи следващата стъпка, новият процес все още има силоз.
Оставете порталите за доставчици, историческите електронни таблици и историята на поддръжката като по-късни връзки, освен ако не са от съществено значение за пилотния проект. Дръжте тази отложена работа изрична, за да не се превърне в изискване за пускане. Запишете какво ще прави персоналът ръчно по време на пилотния проект и кой неуспех би оправдал изтеглянето на отложена интеграцияИнтеграцията свързва системи, така че те да могат да обменят информация или да координират действия. ERP интеграцията помага за свързване на бизнес инструменти и намаляване на ръчния трансфер между тях. напред.
Мобилното улавяне на данни и екраните, базирани на роли, често са по-добри ранни инвестиции от предсказуемия анализ. Съпротивата може да означава, че операторите са изправени пред твърде много полета, а не че се противопоставят на подобрението. Всеки клиент на SIX работи с отделен управляван инстанс; внедряването все още изисква ясна собственост върху процеса.
Изберете продуктовата фамилия с най-много изненади от недостиг. Картографирайте нейните идентификатори за артикул, ревизия, местоположение, доставчик и поръчка, преди да одобрите дизайните на таблата за управление. Най-добрият първи пилотен проект не е непременно най-простата линия; това е тази, при която свързаното решение ще бъде видимо и измеримо.
Прегледайте вашия поток с производствен специалист
Изтеглянето се нуждае от споделен сигнал. Недостиг, който изисква заместител, се нуждае от контролирана ревизия. KPI за отпадъци е полезен само когато планировчикът може да отвори трансакцията под него.
Това са практически критерии за избор на софтуер за Lean производство „Свържете бизнеса си. Опростете всеки процес.“. Излъскан график или табло за управление не са достатъчни, ако производственият екип трябва да напусне системата, за да установи кой материал, метод или количество е правилно. Донесете несъвършена поръчка за обсъждане, а не чист пример, създаден да направи всяка стъпка да изглежда лесна.
Донесете решенията на срещата
Използвайте тези въпроси, за да фокусирате прегледа на процеса:
- Къде се появява недостигът? Коя продуктова фамилия има най-много компоненти, открити като липсващи след пускането? Донесете един номер на поръчка и момента, в който недостигът е станал видим.
- Кой контролира дефиницията на продукта? Кой притежава текущата ревизия на BOM и одобрява промените? Попитайте какво се случва с поръчките, които вече са в ход.
- Споделят ли отделите изключението? Може ли отдел „Покупки“ да види същия недостиг, който вижда производството? Проверете дали и двата екипа могат да идентифицират засегнатия артикул, количество и необходима дата.
- Можете ли да проследите продукта? Може ли готова партида да бъде проследена до нейния доставчик и бизнес клиент? Опитайте проследяването в двете посоки, като използвате реални записи.
- Какво ще докаже, че пилотният проект е работил? Кои три мерки ще проследява екипът спрямо ясна базова линия? Съгласувайте как ще се изчислява всяка от тях и кой ще я преглежда.
Прегледайте производственото решение спрямо тези въпроси, а не спрямо общ списък с функции. То обединява търсенето, материалите, спецификациите (BOM), планирането, изпълнението, качеството, складовете и разходите в проследим процес от поръчката на клиента до готовия продукт.
Производствените компании може също да се нуждаят от PurchaseFlow за покупки, StockFlow за инвентар и FinanceFlow за финансови процеси в същата среда. Правилният обхват зависи от действителните прехвърляния на работата в компанията, а не от предположението, че всеки клиент се нуждае от всеки Flow.
Демонстрирайте вашето изключение, а не перфектна поръчка
Клиентите могат да поискат демонстрация, да опишат своя производствен процес и да накарат специалист от SIX да покаже как производственият поток му пасва. Прегледайте производствената страница и краткия бизнес отчет за проверени резултати на клиенти предварително, но съдете за демонстрацията спрямо вашите собствени записи и отговорности.
Помолете специалиста да проследи изключение чрез одобрение, наличност на материали, производство и разходи. Например, започнете с насрочена поръчка, чийто компонент е недостъпен. Попитайте кой одобрява заместителя, кои поръчки могат да го използват, какво вижда операторът, как складът обработва оригиналната резервация и къде се появява разликата в разходите. Полезната демонстрация трябва да изясни кой действа след това и кой запис се променя, без да обещава резултатите на друг клиент.
SIX ERP предлага свързани работни потоци за производство, покупки, инвентар и финанси, така че екипите да могат да управляват Lean решения чрез споделени записи.